

Hindi Kinakalawang na Asero na Fiber na Hindi Kinakalawang na Bakal na Lumalaban sa Init na Natutunaw
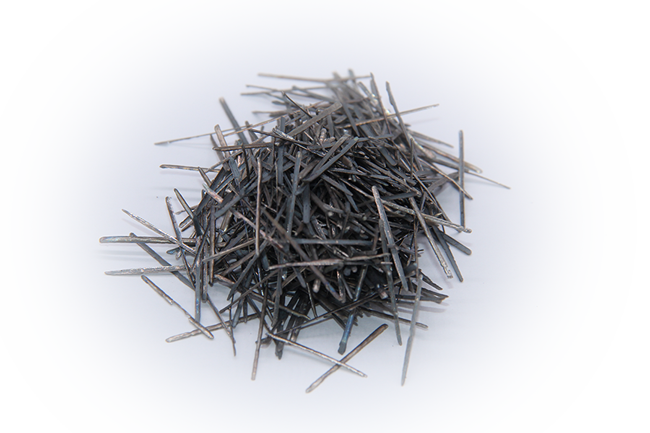
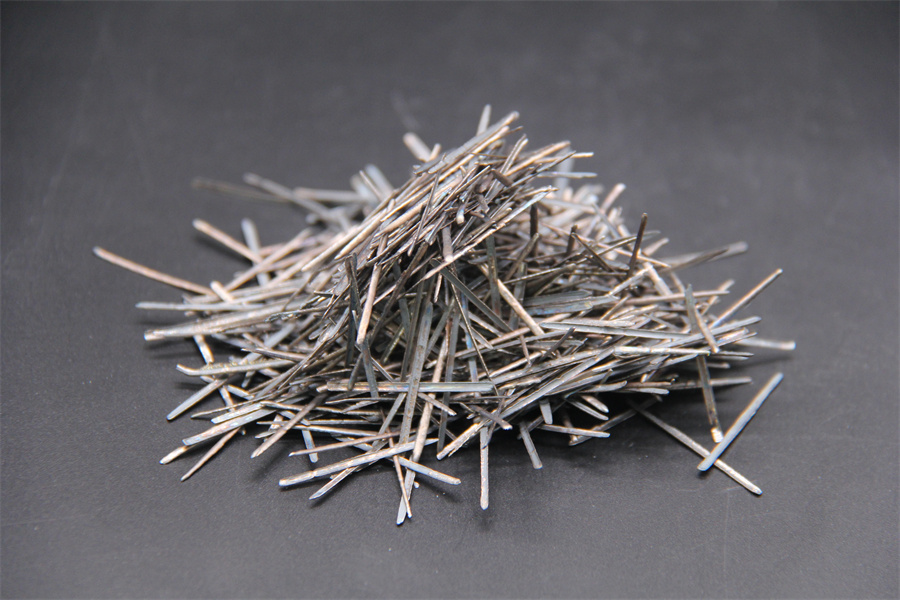
- Hibla ng bakal na kinuha mula sa tinunaw na tubig
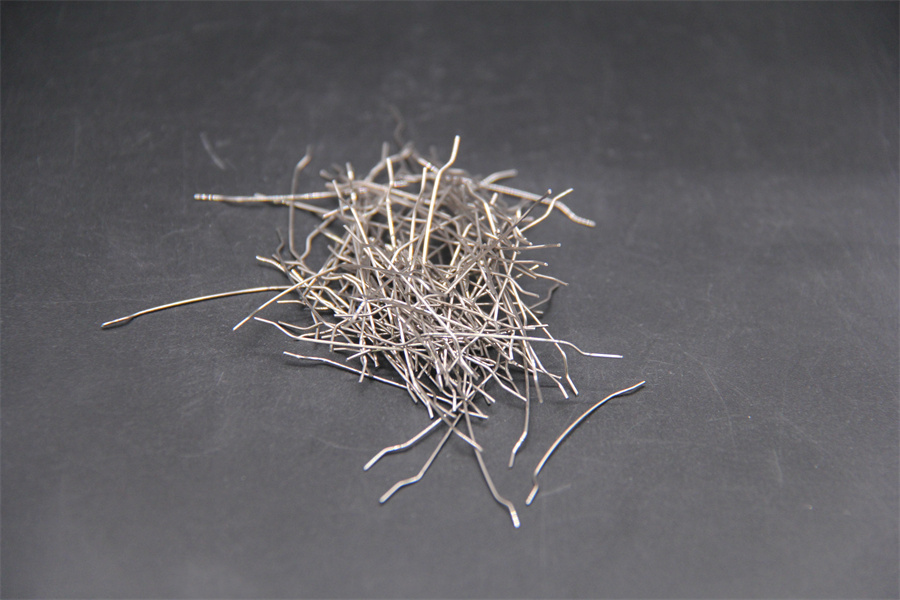
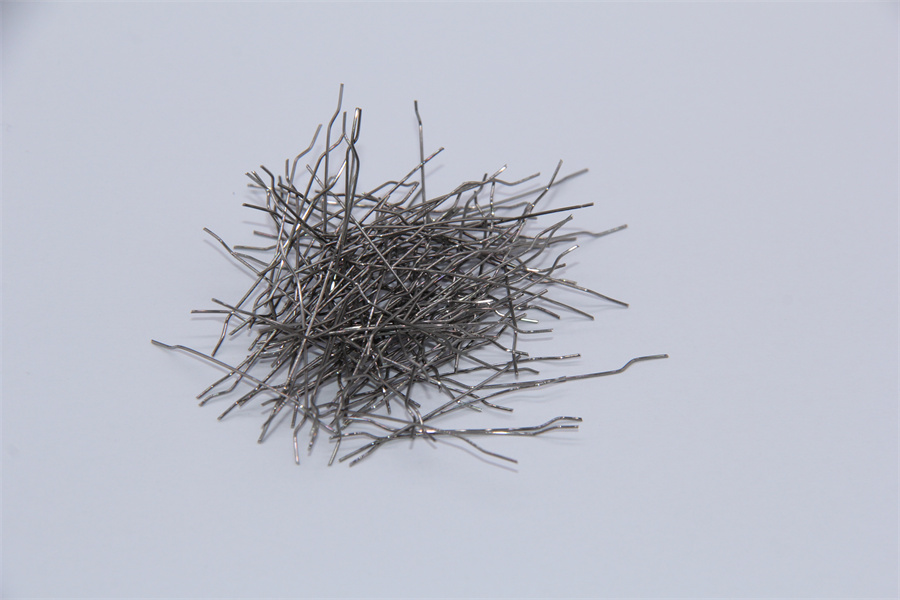
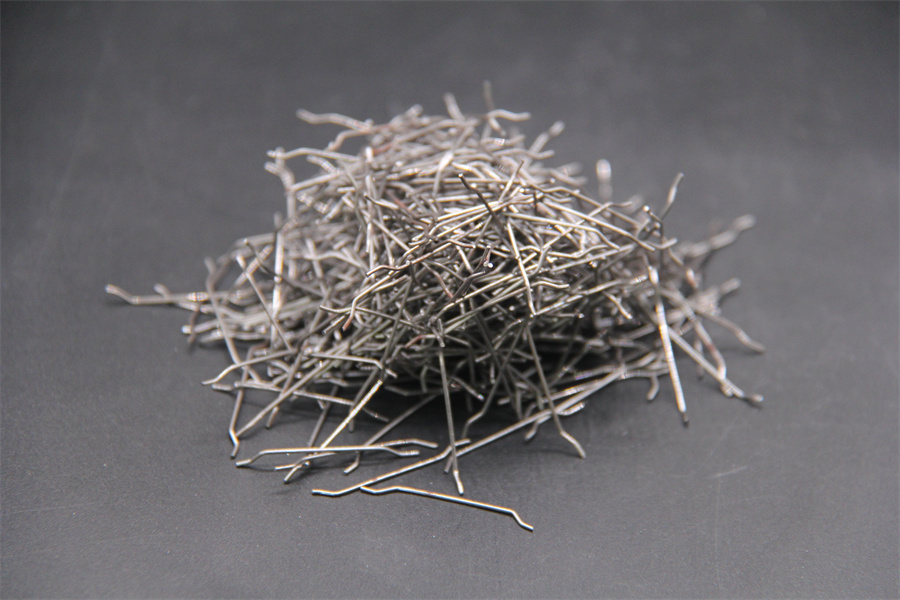
- Hibla ng bakal
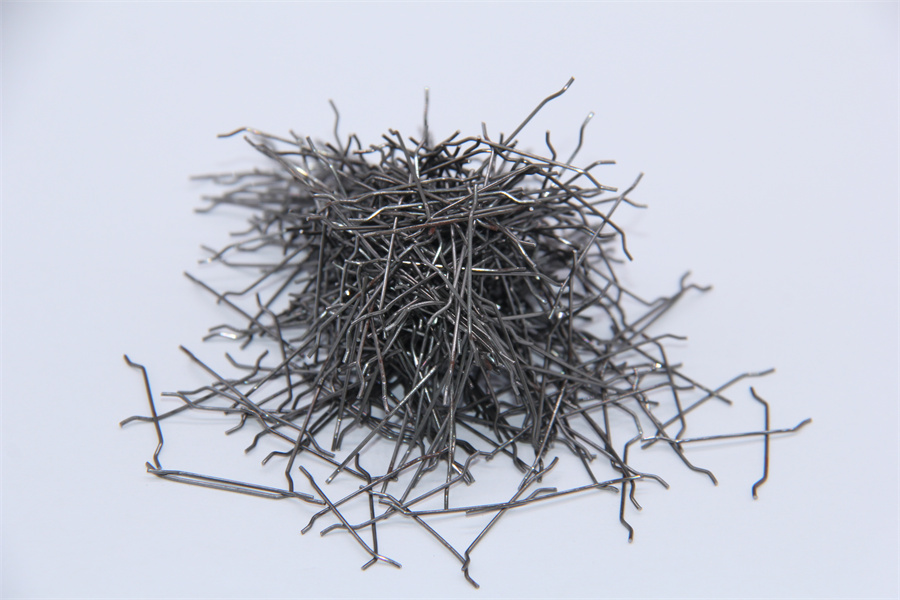
- Hindi kinakalawang na asero hibla
Maikling Paglalarawan
Komposisyong kemikal
| Kodigo | Percentage ng Nilalaman ng Kemikal | |||||
| C | P | Mn | Si | Cr | Ni | |
| 330 | ≤0.20 | ≤0.04 | ≤2.0 | ≤0.75 | 17-20 | 34-37 |
| 310 | ≤0.20 | ≤0.04 | ≤2.0 | ≤1.5 | 24-26 | 19-22 |
| 304 | ≤0.20 | ≤0.04 | ≤2.0 | ≤2.0 | 18-20 | 8-11 |
| 446 | ≤0.20 | ≤0.04 | ≤1.5 | ≤2.0 | 23-27 | |
| 430 | ≤0.20 | ≤0.04 | ≤1.0 | ≤2.0 | 16-18 | |
Mga katangiang pisikal, mekanikal, at kinakaing unti-unti
| Pagganap (Alloy) | 310 | 304 | 430 | 446 |
| Saklaw ng punto ng pagkatunaw ℃ | 1400-1450 | 1400-1425 | 1425-1510 | 1425-1510 |
| Elastic modulus sa 870℃ | 12.4 | 12.4 | 8.27 | 9.65 |
| Lakas ng Tensile sa 870℃ | 152 | 124 | 46.9 | 52.7 |
| Expansile modulus sa 870℃ | 18.58 | 20.15 | 13.68 | 13.14 |
| Konduktibidad sa 500℃ w/mk | 18.7 | 21.5 | 24.4 | 24.4 |
| Grabidad sa normal na temperatura g/cm3 | 8 | 8 | 7.8 | 7.5 |
| Pagbaba ng timbang pagkatapos ng 1000 oras ng cyclic oxidation % | 13 | 70(100 oras) | 70(100 oras) | 4 |
| Mabilis na pag-ikot ng hangin, Temperatura ng oksihenasyon ℃ | 1035 | 870 | 870 | 1175 |
| 1150 | 925 | 815 | 1095 | |
| Rate ng Kaagnasan sa H2S mil/yr | 100 | 200 | 200 | 100 |
| Pinakamataas na inirerekomendang temperatura sa SO2 | 1050 | 800 | 800 | 1025 |
| Ang ratio ng kinakaing unti-unti sa natural na gas sa 815℃ mil/yr | 3 | 12 | 4 | |
| Ang ratio ng kinakaing unti-unti sa gas ng karbon sa 982℃ mil/yr | 25 | 225 | 236 | 14 |
| Rate ng nitridation sa anhydrous ammonia sa 525 ℃ mil/yr | 55 | 80 | <304#>446# | 175 |
| Ang ratio ng kinakaing unti-unti sa CH2 sa 454 ℃ mil/yr | 2.3 | 48 | 21.9 | 8.7 |
| Pagtaas ng carbon ng haluang metal sa 982℃, 25 oras, 40 cycle % | 0.02 | 1.4 | 1.03 | 0.07 |
| Kodigo | ||||||
| C | P | Mn | Si | Cr | Ni | |
| 330 | ≤0.20 | ≤0.04 | ≤2.0 | ≤0.75 | 17-20 | 34-37 |
| 310 | ≤0.20 | ≤0.04 | ≤2.0 | ≤1.5 | 24-26 | 19-22 |
| 304 | ≤0.20 | ≤0.04 | ≤2.0 | ≤2.0 | 18-20 | 8-11 |
| 446 | ≤0.20 | ≤0.04 | ≤1.5 | ≤2.0 | 23-27 | |
| 430 | ≤0.20 | ≤0.04 | ≤1.0 | ≤2.0 | 16-18 |
Hilaw na Materyales at Proseso ng Produksyon
Ang hilaw na materyales ay mga ingot na hindi kinakalawang na asero, gamit ang mga electric stove na tumutunaw sa mga ingot na hindi kinakalawang na asero upang maging 1500 ~ 1600 ℃ na likidong bakal, at pagkatapos ay gamit ang isang ukit na high-speed na umiikot na melt-extracting steel wheel na gumagawa ng mga alambre na nakakatugon sa mga partikular na pangangailangan ng aming mga customer. Kapag natutunaw pababa sa isang likidong ibabaw ng bakal na may gulong, ang likidong bakal ay nilalabas sa pamamagitan ng butas na may centrifugal force sa napakataas na bilis kasabay ng pagbuo ng paglamig. Ang mga gulong na natutunaw gamit ang tubig ay nagpapanatili ng bilis ng paglamig. Ang pamamaraan ng produksyon na ito ay mas maginhawa at mahusay sa paggawa ng mga hibla ng bakal na may iba't ibang materyales at laki.
Mga Aplikasyon
Ang pagdaragdag ng mga hibla ng hindi kinakalawang na asero na lumalaban sa init sa mga amorphous refractory na materyales (mga castable, plastik na materyales, at mga siksik na materyales) ay magbabago sa internal stress distribution ng refractory na materyal, pipigilan ang paglaganap ng bitak, gagawing ductile fracture ang brittle fracture mechanism ng refractory na materyal, at makabuluhang mapapabuti ang performance ng refractory na materyal.
Mga lugar ng aplikasyon: tuktok ng heating furnace, ulo ng furnace, pinto ng furnace, burner brick, tapping groove bottom, annular furnace fire wall, soaking furnace cover, sand seal, intermediate sandok cover, electric furnace triangle area, hot metal sandok lining, spray gun para sa external refining, hot metal trench cover, slag barrier, iba't ibang refractory material lining sa blast furnace, coking furnace door, atbp.
Mga Tampok
Maikling daloy ng proseso at mahusay na epekto ng haluang metal;
(2) Ang mabilis na proseso ng pagsusubo ay nagpapatatag sa hibla ng bakal, na nagbibigay ng mataas na lakas at tibay;
(3) Ang cross section ng hibla ay hindi regular na hugis gasuklay, ang ibabaw ay natural na magaspang, at may malakas na pagdikit sa refractory matrix;
(4) Mayroon itong mahusay na tibay sa mataas na temperatura at resistensya sa kalawang sa mataas na temperatura.
-
Semi-Friable Fused Alumina Malawakang Gumagana Sa...
-
Mahusay na Thermal at Chemical Producer na Fused Silica...
-
Ang Reactive Alumina ay May Mataas na Kadalisayan, Magandang Particle...
-
Magandang Katatagan ng Dami at Lumalaban sa Thermal Shock...
-
Ginagamit ang Loose-Fill Refractories Alumina Bubble...
-

Fused Alumina Zirconia,Az-25,Az-40